БІЗГЕ ЖАЗЫЛЫҢЫЗДАР:

Жаңалықтар
Өнімдер

Жұқа қабырғалы қаптама қалыптарының технологиясы: жоғары жылдамдықты, тұрақты және дәл қалыптауға арналған қиындықтар мен шешімдер

Кіріспе

       Жұқа қабырғалы қаптамалар — йогурт шыныаяқтары, маргарин ванналары, гастрономиялық ыдыстар және жұқа қабырғалы қақпақтар — инъекциялық қалыптау өнеркәсібінің ең талап етілетін сегменттерінің бірі болып табылады. Бөлшек қабырғасының қалыңдығы әдетте 0,25 мм-ден 1,0 мм-ге дейін ауытқиды, ағын ұзындығы мен қалыңдығының арақатынасы жиі 200:1-ден асады. Цикл уақыттары секундтармен өлшенеді (әдетте 3–8 секунд) және жылдық өндіріс көлемі жиі бір қалыпқа 10 миллион бөліктен асады.

        Жоғары кавитациялық қаптама қалыптарына маманданған тәжірибелі қалыптау техникі ретінде мен жұқа қабырғалы қалыптау кезінде кішігірім дизайн кемшіліктерінің апатты болуы мүмкін екенін көрдім. Қақпаның 5% теңгерімсіздігі кейбір қуыстар шамадан тыс толтырылған, ал басқалары қысқа болуы мүмкін. 5°C салқындату ауытқуы бөлшектерді сағатына 1000 бөлікке жарамсыз ететін деформацияны тудыруы мүмкін.

        Бұл өнерcle өнімділігі жоғары жұқа қабырғалы қаптама қалыптарын жобалау мен өндірудің негізгі техникалық аспектілеріне назар аударады. Жұқа қабырғалы контейнерлерді, қақпақтарды немесе шыныаяқтарды құйып жатсаңыз да, осы принциптерді түсіну сізге көмектеседі.сіз жылдамырақ циклдерге, жақсырақ бөлік сапасына және қалыптың ұзақ қызмет ету мерзіміне қол жеткізесіз.

1. Жұқа қабырғалы қалыптарға арналған материалды таңдау

       Жұқа қабырғалы қалыптау қалыптарды төтенше жағдайларға ұшыратады: өте жоғары айдау қысымы (2000 барға дейін), жылдам қыздыру және салқындату циклдері және жоғары жылдамдықтағы балқыма ағыны.

       Ұсынылатын қалып болаттары:

Стel дәрежесі
Қаттылық
Негізгі қасиеттер
Типтік қолданба
H13 / 1.2344 / SKD61
48–52 HRC
Жоғары қаттылық, gтермиялық шаршауға төзімділік
Өзек және қуысты пластиналар, жалпы жұқа қабырғалы қалыптар
Тот баспайтын 1.2316 / S136
48–52 HRC
Тағамдармен байланыста болатын қолданбалар үшін коррозияға төзімділік
Қышқыл немесе дымқыл өнімдерге арналған қаптама
DC53
58–62 HRC
Жоғары толтырылған материалдар үшін жоғары тозуға төзімділік
>30% толтырғыштары бар PP өңдейтін жоғары кавитациялық қалыптар

       Негізгі қарастыру: Өте жоғары кавитация үшін (мысалы, 64 немесе 96 қуыстар) пішіннің негізінің өзі пластинаның ауытқуынсыз бүрку қысымына төтеп беру үшін жоғары берік болаттан (мысалы, P20 алдын ала шынықтырылған немесе 1,2738) жасалуы керек.


2. Hot Runner жүйесінің дизайны

       Ыстық жүгіргіш кез келген жұқа қабырғалы қаптама қалыптарының жүрегі болып табылады. Ол мінсіз тепе-теңдікпен, ең аз қысымның төмендеуімен және температураны дәл бақылаумен бір уақытта балқыманы әрбір қуысқа жеткізуі керек.

       Дизайндың маңызды элементтері:

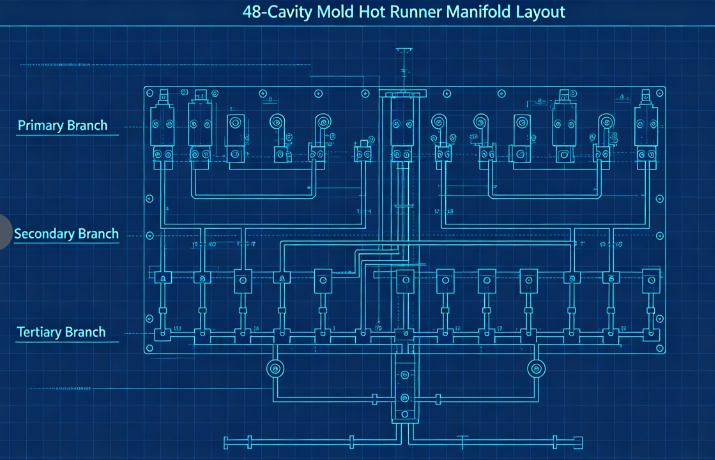
        a) Теңгерімделген ағын арналары: Көп қуысты қалыптар (әдетте 32, 48, 64 немесе 96 қуыстар) үшін табиғи теңгерімдеу маңызды. Бұл әрбір қуыстың бірдей ағын ұзындығы бар екенін білдіреді. Әдеттегі орналасу барлық бірдей өлшемдерге өңделген негізгі коллекторды, қосалқы коллекторларды және үшінші тармақтарды пайдаланады.

        б) Қақпаның түрі және орны: Жіңішке қабырғалы контейнерлер үшін ең көп таралған қақпа түрлері: Жиек қақпалары (тік қабырғасы бар бөліктер үшін) Клапан қақпалары (диафрагмалар немесе түбіне тікелей ысырмалар үшін) Сүңгуір қайық қақпалары (қақпа қалдығы жоқ таза бөлік үшін) Қақпаның өлшемі дұрыс болуы керек - тым кішкентай, қызу және тозуы; тым үлкен, ал қақпа қалдығы қолайсыз болады. Жұқа қабырғалы шыныаяқтарға арналған қақпаның типтік өлшемдері диаметрі 0,8 мм-ден 1,5 мм-ге дейін.

        c) Жылу тепе-теңдігі: Әрбір саптамада тәуелсіз температура реттегіші болуы керек. Ыстық нүктелерді немесе суық шламдарды болдырмау үшін коллекторлық арналарды біркелкі қыздыру керек (екі аймақты немесе үш аймақты жылытқыштарды пайдалану).

3. Қуыс және өзек дизайны

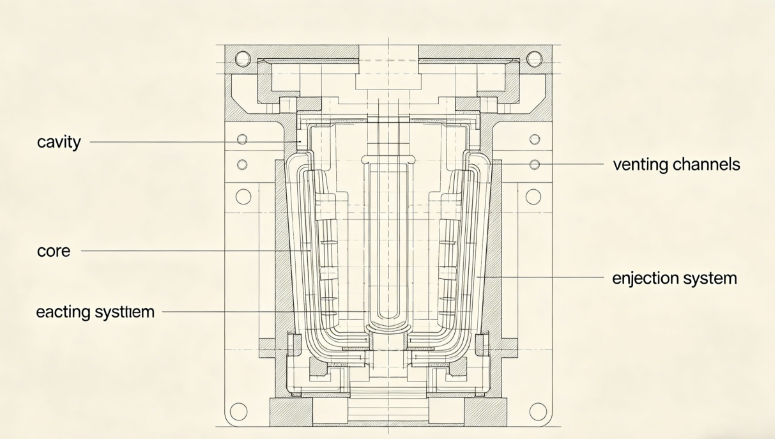
       Қабырғасының жұқа бөліктері біркелкі қабырға қалыңдығына жету үшін өте дәл қуыс пен өзек өлшемдерін қажет етеді.

       Негізгі ойлар:

        a) Қабырға қалыңдығын бөлу: ±0,02 мм шегінде біркелкі қабырға қалыңдығын сақтаңыз. Қалыңдықтың ауытқуы дифференциалды салқындату мен деформацияны тудырады. Болатты кесу алдында дизайнды оңтайландыру үшін қалып ағынының талдауын пайдаланыңыз.

        b) Желдету: жұқа қабырғалы қалыптау жоғары жылдамдықты бүркуді пайдаланады (жиі 200–500 мм/с). Қуысқа түскен ауа бірден шығуы керек. Ұсынылатын желдеткіш тереңдіктері: PS немесе PET үшін PP0,01–0,02 мм үшін 0,02–0,03 мм

Желдеткіштерді толтыру үшін соңғы нүктеге, бөлу сызығының бойына және эжектор түйреуіштерінің айналасына қою керек.c) Тарту бұрыштары: Қабырғасы жұқа бөліктер үшін әр жағынан ең аз 1° тартылу ұсынылады (тереңірек контейнерлер үшін 1,5–2°). Жеткіліксіз тартылыс сызаттарға, вакуумды құлыптауға және шығару проблемаларына әкеледі.

        d) Беттік өңдеу: Мөлдір немесе жылтыр бөліктерге арналған қуыс беттері SPI A-1 (айна) өңдеуді қажет етеді; мөлдір емес сүт контейнерлері үшін SPI B-1 (600 грит) жеткілікті.

4. Салқындату жүйесінің дизайны

        Жұқа қабырғалы қалыптау кезінде салқындату цикл уақытында басым болады — әдетте жалпы циклдің 60-80% құрайды. Тиімді салқындату - жоғары өнімділіктің кілті.

       Дизайн принциптері:

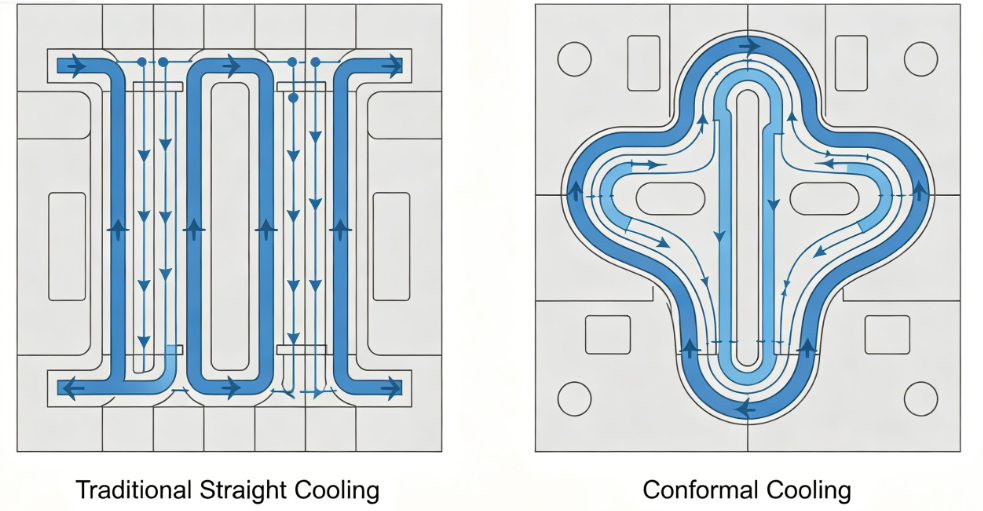
        a) Конформды салқындату: дәстүрлі тік бұрғылау салқындату арналары көбінесе қуыс бетінен тым алыс. Конформды салқындату арналары — бөліктің контурынан кейін — салқындату уақытын 30–50%-ға қысқартуы мүмкін. Олар әдетте 3D басып шығару немесе қисық арналары бар кірістірулерді CNC өңдеу арқылы жасалады.

        b) Салқындату арнасының параметрлері:

  • Диаметрі: 8–12 мм
  • Қуыстың бетінен қашықтығы: арна диаметрінен 1,5–2,0 есе
  • Арналар арасындағы аралық: арна диаметрі 3–4 есе
  • Салқындатқыштың ағыны: турбулентті ағын (Рейнольдс саны >5000)

        c) Жоғары тиімді салқындату: кеңістік шектеулі жерде көпіршікті немесе қалқаларды пайдаланыңыз. Биік өзектер үшін спиральды салқындатқыш кірістірулерді немесе жылу құбырларын орнатыңыз.

        d) Салқындату тізбегінің бөлінуі: қуыс пен өзек пластиналарына арналған тәуелсіз тізбектер бөліктің босатылуын оңтайландыру және деформацияны азайту үшін әртүрлі ағын жылдамдығы мен температураға мүмкіндік береді.

5. Шығару жүйесі

       Жіңішке қабырғалы бөліктердің қаттылығы төмен және шығару кезінде оңай деформациялануы мүмкін. Шығару жүйесі жұмсақ, бірақ сенімді болуы керек.

       Дизайн бойынша ұсыныстар:

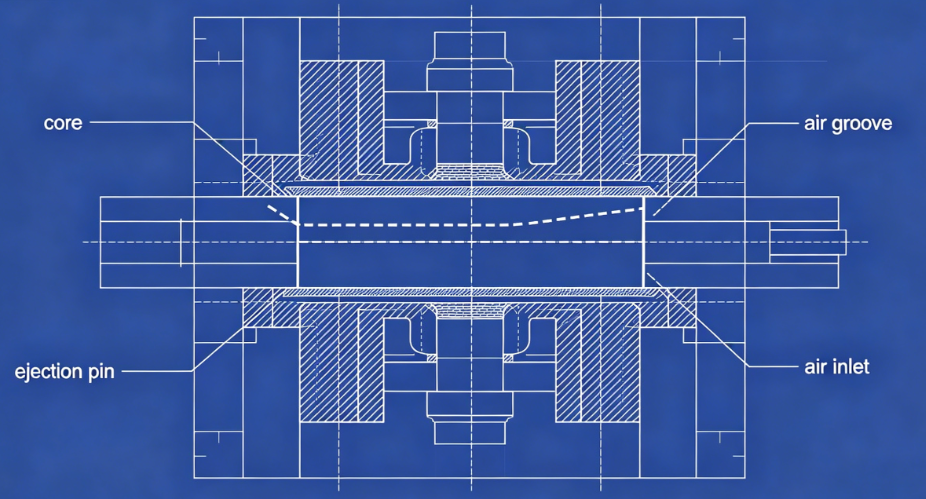
       a) Ауа шығару: Көптеген жұқа қабырғалы контейнерлер үшін (әсіресе шыныаяқтар) ауа көмегімен шығару өте қолайлы. Сығылған ауа (2–4 бар) өзек пен бөлік арасына микро ойықтар немесе кеуекті кірістірулер арқылы енгізіледі, бөлікті өзектен жылжытады.

       b) Стриппер тақтасы: асты кесілген немесе терең бүйір қабырғалары бар бөліктер үшін механикалық аршу тақтасы бөліктің бүкіл периметрі бойынша біркелкі шығару күшін қамтамасыз етеді.

       c) Эжектор түйреуіштері: түйреуіштерге жол бермеу мүмкін болмаса, қабырғаларға немесе жасырын беттерге орналастырылған шағын диаметрлі (2–3 мм) көптеген түйреуіштерді пайдаланыңыз. Көрінетін із қалдыратын үлкен түйреуіштерден аулақ болыңыз.

       d) Уақыт: лақтыру реті деформацияны болдырмау үшін бөлік жеткілікті түрде суығаннан кейін ғана басталуы керек. Қалып ашылғаннан кейін қысқа салқын кідірісті пайдаланыңыз.

6. Өңдеу мәселелері

       Тіпті ең жақсы қалып те дұрыс процесс параметрлерінсіз жақсы бөлшектерді шығара алмайды. Жұқа қабырғалы қалыптаудың негізгі параметрлері:

Параметр
Типтік диапазон
Жазбалар
Инъекция жылдамдығы
200–500 мм/с
Жоғары жылдамдық мұздату алдында жұқа бөліктерді толтырады
Инъекция қысымы
1200–2000 бар
Ағынның кедергісін жеңу үшін қажет
Балқу температурасы
190–240°C (PP), 230–280°C (PS)
Тұтқырлық үшін оңтайландыру
Қалып температурасы
10–25°C (суық жүгіргіш) немесе 30–60°C (ыстық жүгіргіш)
Теңгерімді салқындату
Артқы қысым
5-15 бар
Пластикалық консистенция үшін
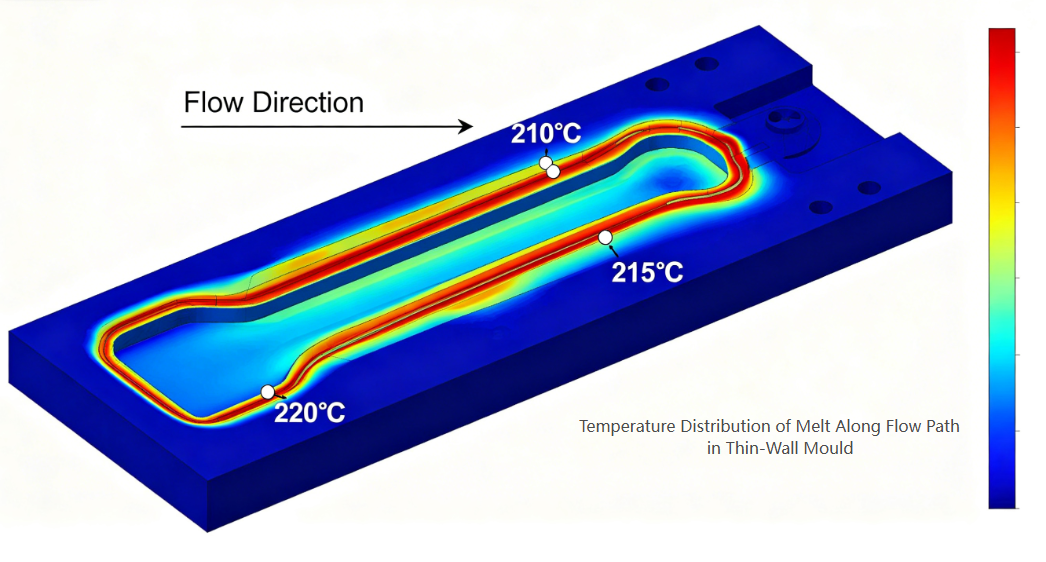
        Маңызды: Жіңішке қабырғалы қалыптау көбінесе ығысудың айтарлықтай қызуын тудыратын жоғары ығысу жылдамдығын пайдаланады. Қақпадағы нақты балқыма температурасы баррельдің белгіленген температурасынан 20–40°C жоғары болуы мүмкін. Қалып материалдары мен қақпаның дизайнын таңдағанда осыны ескеріңіз.


7. Жалпы ақаулар және оларды азайту

Ақау
Зеңге байланысты себеп
Шешім
Қысқа кадрлар
Желдеткіштің жеткіліксіздігі немесе аз өлшемді қақпалар
Ағынның соңғы нүктелеріне желдеткіштерді қосыңыз; қақпаларды үлкейту
Warpage
Біркелкі емес салқындату немесе теңгерімсіз толтыру
Салқындату біркелкілігін жақсарту; тепе-теңдік жүгірушілер
Раковина белгілері
Қақпаның нашар орналасуы немесе орамасының жеткіліксіздігі
Қақпаны қалың бөлікке ауыстырыңыз; орау уақытын қосыңыз
Қақпа қалдығы тым биік
Қақпаның дизайны дұрыс емес
Клапан қақпасына немесе суасты қайық қақпасына ауысыңыз
Өзекке жабысу
Жеткіліксіз тартылу немесе ауа шығару ақаулығы
Жобаны ұлғайту; таза ауа ойықтары
Күйік іздері
Жеткіліксіз желдету
Желдеткіштерді материал шегінде тереңдетіңіз

Жағдайды зерттеу: 48-қуысты йогурт тостағанының қалыпты

        Challenge: Тұтынушыға 150 мл йогурт шыныаяқтары үшін 48 қуысты қалып қажет (PP, қабырғасының қалыңдығы 0,45 мм, 4 секундтық цикл, жылдық20 миллион бөлікке сұраныс).

        Қабылданған шаралар:

  • Шамамен H13 (1,2344) ESR пайдаланылғантермиялық шаршауға төзімділік үшін өзектер мен өзектер.
  • Клапан қақпалары бар толығымен теңдестірілген 48 қуысты ыстық жүгіргіш жобаланған.
  • Қолданылатын конформды салқындату арналары қуыс пен өзек пластиналарында (қосымша дайындалған кірістірулер).
  • Өзектерде 0,02 мм ауа ойықтары бар ауа шығару жүйесі қосылды.
  • Қақпа орындары мен желдетуді оңтайландыру үшін қалыптың ағынының талдауы қолданылды.

        Нәтижелер:

  • Aтұрақты толтыру (±қуыстар бойынша салмақтың 2% ауытқуы)
  • Салқындату уақыты 2,8 секундтан 1,6 секундқа дейін қысқарды (жалпы цикл3,9 с)
  • Ақаулық деңгейі <0,3%
  • Қалып 30 миллионнан астам бөлшектерді өндірдіол күрделі жөндеуді қажет етпейді
Қорытынды

       Жіңішке қабырғалы қаптама қалып технологиясы инъекциялық қалып инженериясының шыңын білдіреді. Жоғары кавитация, секундтық циклдар және нөлдік ақаусыз өндіріс талаптары қалып дизайнының барлық аспектілерін шегіне дейін итермелейді. Табысты жұқа қабырғалы қалыптарды қажет етеді:

Қуысты/өзекті өңдеудегі дәлдік (±0,01мм)

Bыстық ағынды арналардағы кеңістік

Конформды салқындатудағы тиімділік

Шығару жүйелеріндегі сенімділік

Материалдық мінез-құлық және процесс динамикасын түсіну

       Fнемесе озық дизайн құралдарына және дәл өндіріске инвестиция салуға дайын қалып жасаушылар үшін жұқа қабырғалы қаптама секторы техникалық қиындықтар мен бизнестің өсуі тұрғысынан үлкен мүмкіндіктер ұсынады.

Қатысты жаңалықтар
Маған хабарлама қалдырыңыз
X
Біз cookie файлдарын сізге жақсырақ шолу тәжірибесін ұсыну, сайт трафигін талдау және мазмұнды жекелендіру үшін пайдаланамыз. Осы сайтты пайдалану арқылы сіз cookie файлдарын пайдалануымызға келісесіз. Құпиялылық саясаты
ҚабылдамауҚабылдау