БІЗГЕ ЖАЗЫЛЫҢЫЗДАР:

Жаңалықтар
Өнімдер

Жоғары қуысты, жоғары жылдамдықты қалпақ қалыптары: компрессиялық қалыптау және инъекциялық қалыптау

Кіріспе
Бөтелке қақпақтары әлемдегі ең көп пластикалық өнімдердің бірі болып табылады. Бір сусын немесе су бренді күніне миллиондаған қақпақтарды тұтынуы мүмкін. Осы сұранысты қанағаттандыру үшін қалыптау және өңдеу технологиялары әр қалыпқа 48, 64 немесе тіпті 96 қуыс болатын 4 секундтан төмен циклдарда қақпақтарды шығару үшін дамыды. Бұл кеңістікте екі басым технология бәсекелеседі: компрессиялық қалыптау және инъекциялық қалыптау. Әрқайсысының күшті жақтары бар және оларды түсіну жабу өнеркәсібіне қызмет ететін кез келген қалып жасаушы немесе қалыптаушы үшін өте маңызды.
Жоғары кавитациялық қаптама қалыптарында ондаған жылдық тәжірибесі бар қалыптау техникі ретінде мен сізге екі әдістің де техникалық нюанстарымен таныстырамын, содан кейін жоғары жылдамдықты, жоғары қуысты қақпақтарды өндіруге мүмкіндік беретін бүрку технологияларына назар аударамын - ыстық жүргіш клапан қақпасын басқару, жоғары жылдамдықты шығарумен және салқындатуды оңтайландыру 48 қуысты қақпақтың қалыпты жағдайын зерттеу.
1. Қақпақтарды сығымдау және инъекциялық қалыптау
Компрессиялық қалыптау процесі:
Алдын ала өлшенген балқытылған пластмасса (әдетте PP немесе HDPE) ашық қалып қуысына түседі. Қалып жабылады, материалды қақпақтың пішініне қысады. Қысқа салқындату уақытынан кейін қақпақ шығарылады. Бұл процесс үздіксіз және айналмалы: карусельдегі бірнеше қалыптар ретімен ашылады және жабылады.
Инъекциялық қалыптау процесі:
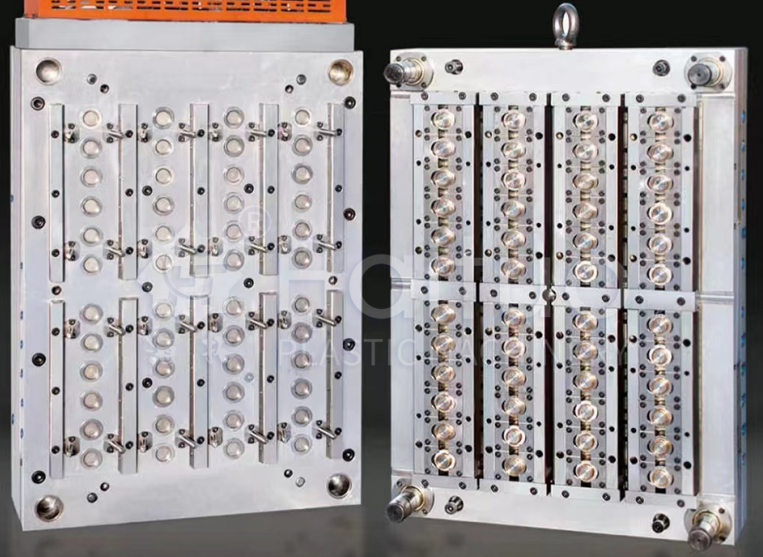
Балқытылған пластмасса жоғары қысыммен жабық қалып қуысына айдаладыыстық жүгіру жүйесі болуы керек. Буып-түйіп, салқындағаннан кейін қалып ашылады және қақпақтар шығарылады. Қалыпта 32, 48, 64 немесе одан да көп қуыстар болуы мүмкін.

Ерекшелік
Компрессиялық қалыптау
Инъекциялық қалыптау
Цикл уақыты
2–4 секунд (өте жылдам)
4–8 секунд (кавитацияға байланысты)
Кавитация
Шексіз (айналмалы)
Машина қысқышының тоннажымен және білікше өлшемімен шектелген
Қақпақ дизайнының икемділігі
Шектеулі (симметриялы, қарапайым пішіндер)
Жоғары (төменгі кесінділер, тірі топсалар, төсемдер)
Салмақ консистенциясы
Өте жақсы (±0,3%)
Жақсы (±1%) клапан қақпасының басқаруымен
Бастапқы құралды инвестициялау
Өте жоғары (айналмалы пресс)
Орташа кавитация үшін төменірек
Материалдық қалдықтар
Минималды (жүгіруші жоқ)
Ыстық жүгіргішпен нөлге тең болуы мүмкін
Ең жақсы қолданба
Қарапайым, жоғары көлемді су/CSD қақпақтары
Лайнерлері бар күрделі қақпақтар, бұрмалау жолақтары

Үкім:Өте жоғары көлем, өте қарапайым қақпақтар (мысалы, 28 мм су қақпақтары) үшін қысу қалыптау басым болады. Бірақ дәлдікті, бұрмалауға қарсы сақиналарды, лайнерді біріктіруді немесе күрделі геометрияны қажет ететін қақпақтардың көпшілігі үшін жоғары кавитациялы қалыптармен инъекциялық қалыптау қолайлы таңдау болып табылады.

2. Қақпақ қалыптарындағы ыстық жүгіргіш клапан қақпасын басқару

Жоғары кавитациялы қақпақ инъекциялық қалыптарда ыстық жүгіргіш жүрек болып табылады. Кәдімгі ашық қақпалар сызат алуы немесе ағып кетуі мүмкін қақпа қалдығын қалдырады. Клапан қақпалары көптеген сусын қақпақтары үшін өте маңызды.

Клапан қақпалары қалай жұмыс істейді:

Пневматикалық немесе гидравликалық іске қосылатын түйреуіш қуысты толтырып, қаптағаннан кейін қақпаны жабу үшін алға жылжиды. Бұл балқыманы таза түрде кесіп тастап, ең аз куәлік ізін қалдырады.

Жоғары кавитациялы қалпақ қалыптарына қойылатын негізгі талаптар:


  • Клапанның дәйекті ысырмалары:48 немесе одан да көп қуыстары бар қалыптар үшін барлық қақпаларды бір уақытта ашу коллекторлық қысымның таралуына байланысты теңгерімсіз толтыруды тудырады. Кезекті ашу (аймақтар бойынша) ағынды теңестіреді және қысымның жоғарылауын азайтады.
  • Түйін ұшының дизайны:Клапанның түйреуіш ұшының геометриясы (жалпақ, конустық немесе сфералық) қақпа таңбасының өлшеміне және тығыздағыш сенімділігіне әсер етеді. Газдалған алкогольсіз сусынның (CSD) қысымды ұстап тұруы керек қақпақтары үшін өте тығыз жабылған қақпа өте маңызды.
  • Тозуға төзімділік:Клапанның түйреуіштері мен төлкелері миллиондаған циклдарды бастан кешіреді. Олар тозуға төзімді материалдардан (мысалы, вольфрамды карбидпен қапталған тот баспайтын болаттан) жасалуы және нақты саңылауы (0,01–0,02 мм) болуы керек.
  • Tтемператураны бақылау:Әр саптаманың қатып қалуын немесе балқудың бұзылуын болдырмау үшін тәуелсіз термопары және жылытқышы болуы керек.

Кеңес: Ішкі қаптамалары бар қақпақтар үшін (мысалы, шырын қақпақтарына арналған оттегі барьерлі төсемдер) қалдықты жасыру үшін клапан қақпалары жиі қақпақ қуысының (қосалқы қақпа) ішіне орналастырылады.

3. Жоғары жылдамдықты шығару: механикалық және пневматикалық

4 секундтық циклде лақтыру жылдам және толық сенімді болуы керек. Қалпақ қалыптарында екі негізгі әдіс қолданылады:

Механикалық шығару (стриппер тақтасы):

Серіппесі бар аршу тақтасы өзекті қоршап тұрады. Пішін ашылғанда, аршу тақтасы өзекке қатысты алға қарай итеріліп, қақпақты шешіп тастайды. Бұл қарапайым және сенімді, бірақ қайтару инсульті секундтың бір бөлігін қосады.

Пневматикалық лақтыру (ауа соққысы):

Қысылған ауа (3–6 бар) қақпақшаны үрлеп, өзек арқылы бағытталады. Бұл өте жылдам және жұмсақ, бірақ өзектің тамаша тығыздалуын қажет етеді және шулы болуы мүмкін.

Жоғары кавитациялы қалпақ қалыптары үшін әдеттегі тәжірибе:

Қақпақты өзектен көтеру үшін қысқа тартқыш пластина қозғалысын (2–3 мм) біріктіріңіз, содан кейін оны тазарту үшін ауа соққысын орындаңыз. Тартқыш тақтайша қақпақтың өзектен біркелкі үзілуін қамтамасыз етеді, ал ауа қақпақтың тығыздағыш бетіне тигізбестен шығаруды аяқтайды.

Шығару уақыты:Бекітілген жартыға соқтығысуды болдырмау үшін лақтыру соққысы қалып толығымен ашылғаннан кейін болуы керек. Жетілдірілген қалыптар дәл уақытты белгілеу үшін жұдырықшамен немесе сервомен басқарылатын тартқыш тақталарды пайдаланады.

4. Қалпақ қалыптары үшін салқындатуды оңтайландыру

Салқындату цикл уақытының 60–80% жұмсайды. Жоғары кавитациялы қақпақ қалыптарында тиімді салқындату 5 секундтан төмен циклдерге қол жеткізудің кілті болып табылады.

Негізгі салқындату:Негізгі түйреуіш әдетте ең ыстық бөлік болып табылады. Ядродағы дәстүрлі тікелей салқындату арналары тиімсіз.

Жақсырақ әдістер кіреді:Көпіршіктер (айналмалы түтік кірістірулері): Салқындату сұйықтығы кішкене түтік арқылы өзек түбіне дейін ағып, жылуды бөліп, сақина арқылы оралады.

Спиральды салқындатқыштар:Негізгі кірістіруге бұрандалы ойық өңделеді, бұл беттің максималды жанасуы үшін спиральды ағын жолын жасайды.

Конформды салқындату (3D басып шығарылған кірістірулер): Күрделі өзектер үшін конформды арналары бар қосымша дайындалған кірістірулер салқындату уақытын 30–40%-ға қысқартуы мүмкін.

Қуысты салқындату:Қуыстың жартысы да агрессивті салқындатуды қажет етеді. Көпіршіктерді немесе түзу арналарды қуыс бетіне мүмкіндігінше жақын пайдаланыңыз (1,5–2,5 мм қашықтық).

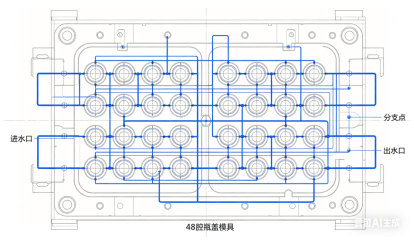
Салқындатқыштың ағыны:Барлық арналарда турбулентті ағынды (Рейнольдс саны > 5000) қамтамасыз етіңіз. Қысымның төмендеуін есептеу; 48 қуысты қалып жоғары ағын жылдамдығын сақтау үшін параллельді бірнеше салқындату схемасын қажет етуі мүмкін.

Салқындату тізбегін бөлу:Ұзын қалпақшалар үшін (мысалы, спорт қалпақшалары) өзектің жоғарғы және төменгі бөліктеріне арналған бөлек тізбектер сопақшалықты жоя алады.


5. Жағдайды зерттеу: 48-қуысты газдалған алкогольсіз сусын қалпақшасы

Сынақ:Ірі сусын компаниясына 28 мм PCO 1881 CSD қақпақтары (газдалған алкогольсіз сусындар) үшін қалып қажет болды. Мақсатты цикл: 4,2 секунд. Жылдық көлемі: 80 миллион бас. Материал: PP + 5% антистатикалық агент.

Дизайн тәсілі:


  • Кавитация:6×8 форматында орналасқан 48 қуыс. Қалып негізі: пластинаның ауытқуын болдырмау үшін әр қуыстың астында тірек тіректері бар жоғары берік болат (1,2738).
  • Ыстық жүгіруші:48 клапан қақпасының саптамалары, аймақ бойынша реттелген ашу (16 қуыстың 3 аймағы). 2% ауытқу шегінде компьютерде теңгерілген коллекторлық ағын арналары.
  • Салқындату:Негізгі түйреуіштер жылуды жылдам алу үшін спиральды салқындатқыш кірістірулерді (мыс қорытпасы) пайдаланды. Қуыс жағы қолданылған көпіршіктер. Біртектілікті қамтамасыз ету үшін әрбір қуыста өзінің тәуелсіз салқындату тізбегі болды.
  • Шығару:0,5 мм бастапқы инсульт + уақытпен белгіленген ауа соққысы (4 бар). 5 миллион айналымға арналған эжекторды қайтаратын серіппелер.
  • Материалдар:Негізгі түйреуіштер: H13 азотталған 65 HRC бетінің қаттылығы; Қуысты кірістірулер: көміртекті газдан коррозияға төзімділік үшін S136 тот баспайтын.


Сынақтан кейінгі нәтижелер:

  • Қол жеткізілген цикл уақыты:4,0 секунд (мақсаттан жақсы)
  • Қақпақтардың салмағының өзгеруі:±0,2%
  • Қақпа қалдығы:0,05 мм-ден аз, қысым сынағы кезінде ағып кетулер жоқ (қақпақтар 4 бар CO₂ ұсталады)
  • Салқындату уақыты:1,9 секунд (жалпы циклдің 45%) Зең бірінші жоспарлы профилактикалық жөндеуге дейін 5 миллион қақпақ шығарды

Алған сабақтары:Өзекшелердегі спиральды салқындату мен дәйекті клапан қақпағының комбинациясы кілт болды. Тұтынушы кейінірек екінші бірдей қалыпқа тапсырыс берді және екеуі де минутына 2500 қақпақ шығаратын екі машинада қатар жүрді.

6. Жоғары кавитациялық қақпақ қалыптарына техникалық қызмет көрсету ережелері

Жоғары жылдамдықпен жұмыс істейтін жоғары кавитациялық қалыптар мұқият күтімді қажет етеді:

  • Клапан түйреуіштерін тазалау:Әрбір 500 000 цикл, клапанның түйреуіштері мен төлкелері көміртегі шөгінділерінен тазартылуы керек. Жұмсақ жез щетка мен еріткіш қолданыңыз.
  • Салқындату арнасын қақтан тазалау:Масштабтың жиналуы салқындату тиімділігін төмендетеді. Әр 1 миллион цикл сайын химиялық қақтан тазалауды орындаңыз.
  • Эжектор жүйесін майлау:Арнайы тақтайша бағыттағыштары мен ауа клапандары үнемі майлауды және тығыздағышты ауыстыруды қажет етеді.
  • Ыстық жүгіргіш қыздырғышты тексеру:Қалыптың әр тартылуы кезінде әрбір қыздырғыштың кедергісін өлшеңіз.
  • Алдын алу кестесі:3 миллион циклден кейін барлық тозу бөліктерін (клапан түйреуіштері, төлкелер, серіппелер) ауыстырыңыз.

Қорытынды

Жоғары қуысты, жоғары жылдамдықты қақпақ қалыптары - инъекциялық қалыптаудың шегін итермелейтін инженерлік ғажайыптар. Сығымдау немесе инъекцияны таңдау сіздің көлемге, қақпақтың күрделілігіне және инвестициялық мүмкіндікке байланысты. Инъекциялық құйылған қалпақшалар үшін сәттілік үш тіректе жатыр:

  • Клапан ысырмаларыретті бақылау және тозуға төзімді материалдармен.
  • Жоғары жылдамдықты шығарустриппер тақтасы мен ауаның жарылуын біріктіру.
  • Оңтайландырылған салқындатукөпіршіктерді, спиральды кірістірулерді немесе конформды конструкцияларды пайдалану.

48-қуысты CSD қалпақшасының корпусы дұрыс дизайн және дәлдікпен өндіру кезінде инъекциялық қалыптау сығымдауышпен қалыптау жылдамдығымен бәсекелесе алатындығын және дизайнның әлдеқайда икемділігін ұсына алатынын көрсетеді.

Қалып жасаушы ретінде осы технологияларды меңгеру біздің саланың ең талапты, бірақ пайдалы сегменттерінің бірі болып табылатын жоғары көлемді жабу нарығына есік ашады.

Қатысты жаңалықтар
Маған хабарлама қалдырыңыз
X
Біз cookie файлдарын сізге жақсырақ шолу тәжірибесін ұсыну, сайт трафигін талдау және мазмұнды жекелендіру үшін пайдаланамыз. Осы сайтты пайдалану арқылы сіз cookie файлдарын пайдалануымызға келісесіз. Құпиялылық саясаты
ҚабылдамауҚабылдау