Инъекциялық қалыптау ақаулары жиі көңілсіз. Бөлшек раковиналармен, майысқандармен, күйік белгілерімен немесе қысқа соққылармен шыққан кезде, көптеген өндіріс менеджерлерінің бірінші реакциясы машина параметрлерін - температураны, қысымды, бүрку жылдамдығын немесе салқындату уақытын реттеу болып табылады. Бұл түзетулер кейде көмектессе де, негізгі себеп көбінесе тереңірек жатыр: қалыптың өзінде.
Тәжірибелі қалыптау техникі ретінде мен параметрлерді баптауға апталар босқа кеткен сансыз жағдайлардың куәсі болдым, тек қалып дизайны нағыз кінәлі екенін білдім. Шындық мынада,жақсы жобаланған қалып тіпті кең өңдеу терезесінде де сапалы бөлшектерді шығара алады; нашар жобаланған қалып, машина қаншалықты дәл бапталған болса да, ешқашан тұрақты сапа бермейді.
Бұл мақалада инжекциялық қалыптау ақауларының көгерумен байланысты себептеріне назар аударылады. Бұл қарым-қатынастарды түсіну қалып жасаушылар мен инъекциялық қалыптаушыларға тиімдірек жұмыс істеуге мүмкіндік береді — уақытша түзетулерді қолданбай, проблемаларды бастапқыда шешуге мүмкіндік береді.
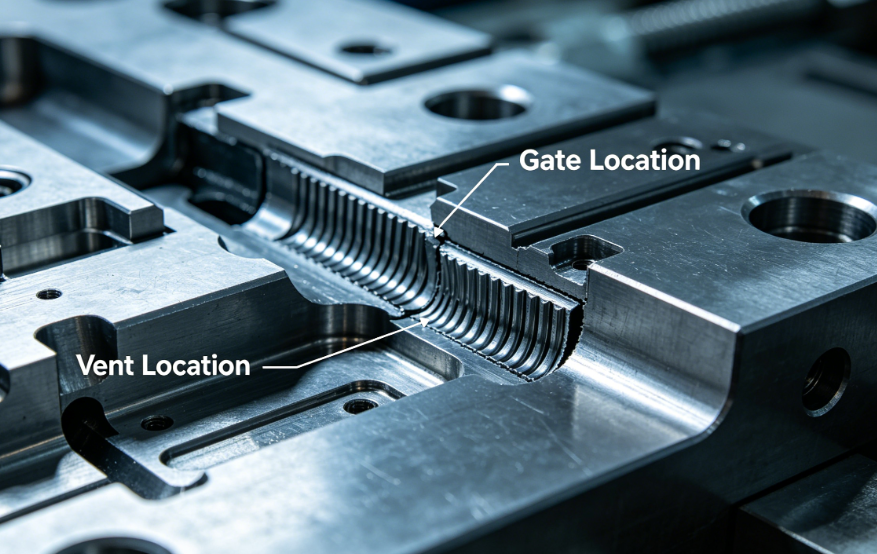
Ол қандай көрінеді: қалып қуысы толық толтырылмаған; бөліктің жиектері жоқ немесе дөңгелектенген.
Зеңге байланысты себептер:
Шешімдер:
Ол қандай көрінеді: Беткі ойыстар, әдетте қалың қабырғалардың немесе бастардың үстінде.
Зеңге байланысты себептер:
Шешімдер:

Бұл қалай көрінеді:Бөлшек лақтырылғаннан кейін бұралған, иілген немесе біркелкі емес.
Зеңге байланысты себептер:
Шешімдер:
Бұл қалай көрінеді:Қоңыр немесе қара күйік белгілері, әдетте ағынның соңында немесе терең қабырғаларда.
Зеңге байланысты себептер:
Шешімдер:
Бұл қалай көрінеді:Бөлу сызығындағы, эжектор түйреуіш саңылауларындағы немесе сырғытпа жабындарында жіңішке артық пластик.
Зеңге байланысты себептер:
Шешімдер:
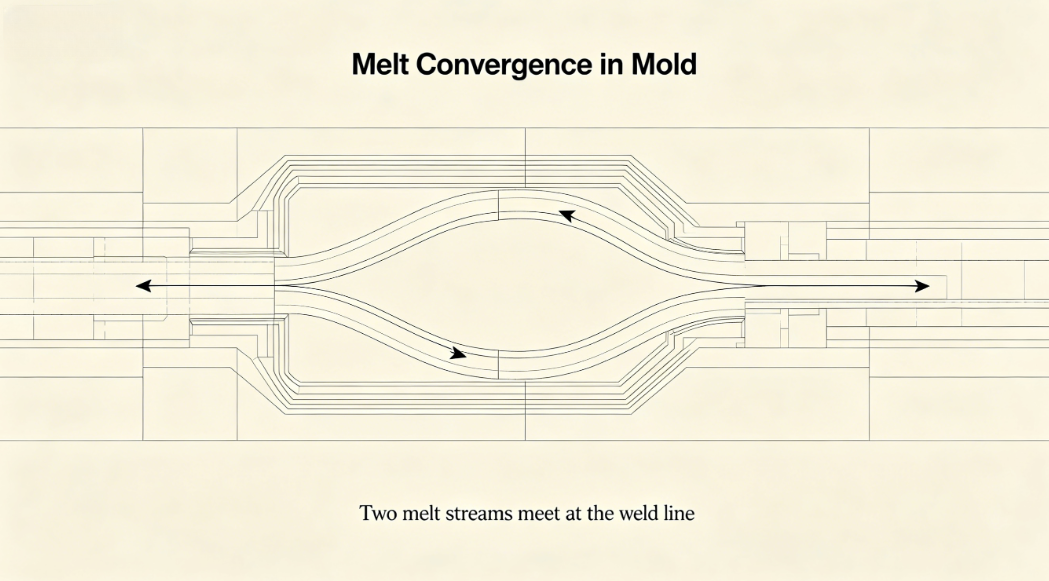
Бұл қалай көрінеді:Екі ағындық фронттың түйіскен жеріндегі көрінетін сызықтар; жиі әлсіздікпен бірге жүреді.
Зеңге байланысты себептер:
Шешімдер:
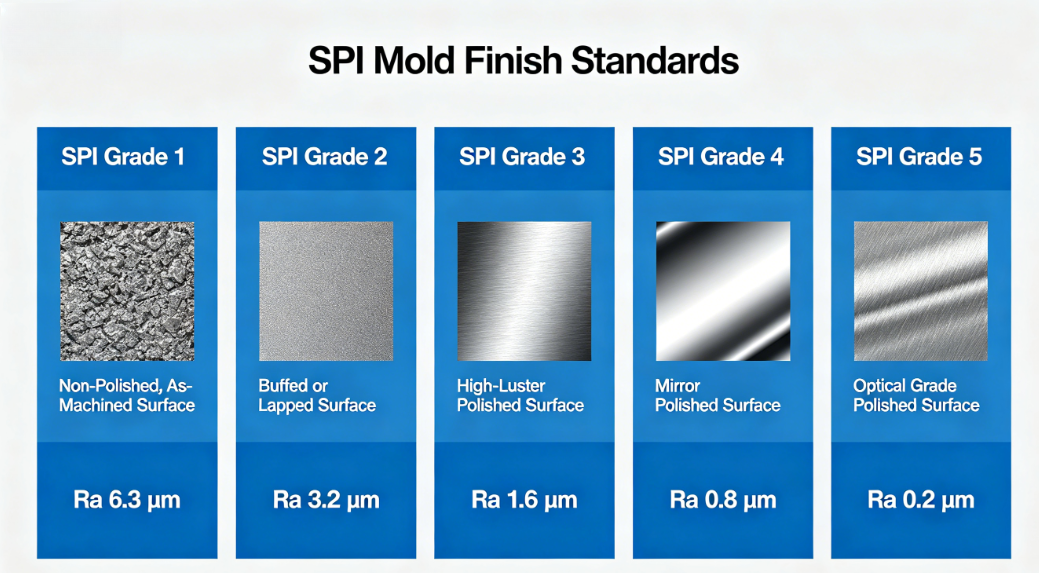
Олар қандай көрінеді:Бөлшек бетіндегі жолақтар, толқынды үлгілер немесе күңгірт аймақтар.
Зеңге байланысты себептер:
Шешімдер:
Бұл қалай көрінеді:Эжектор түйреуіштері бөлікке тиетін жерлерде көтерілген немесе шөгілген белгілер.
Зеңге байланысты себептер:
Шешімдер:
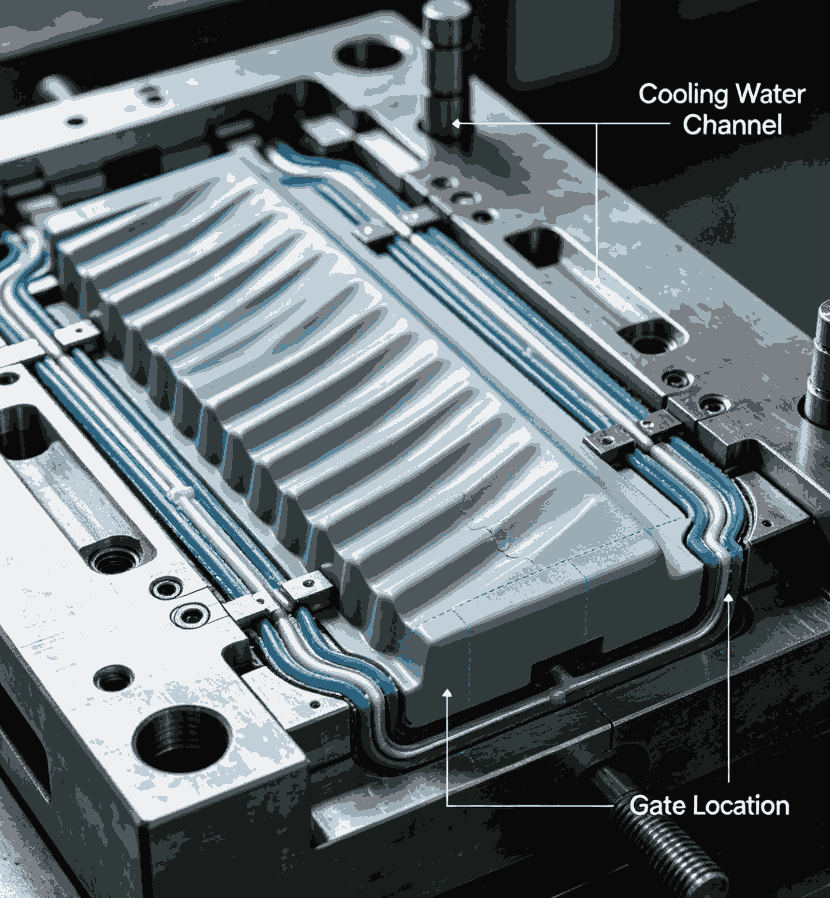
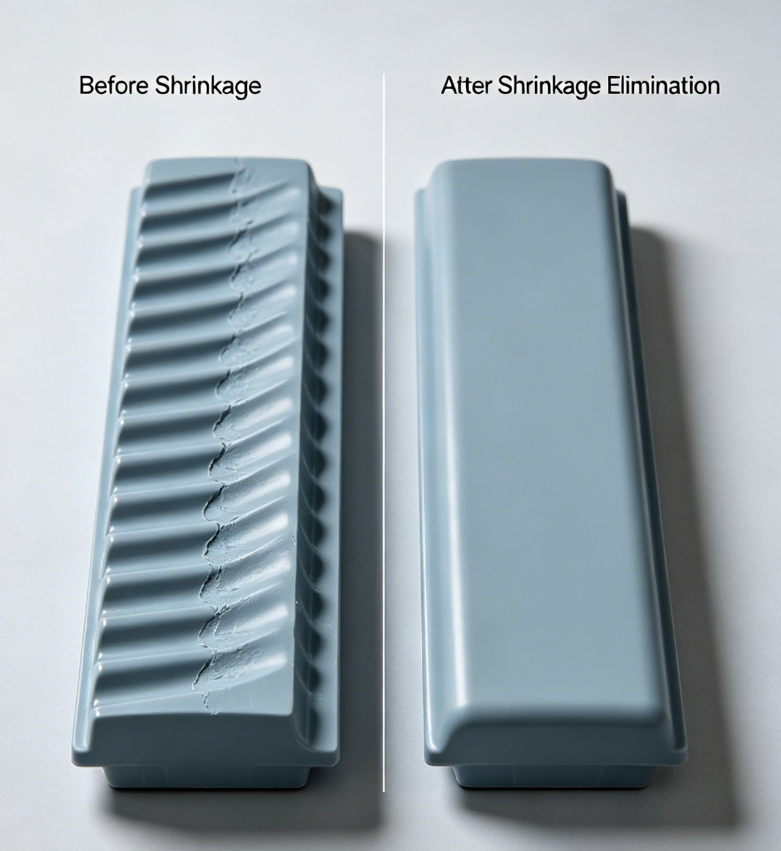
32 қуысты қалам бөшкесінің пішінін шығаратын тұтынушы қысқышты бекіту аймағында тұрақты бұзылулар мен шөгу белгілерін хабарлады. Екі апталық машина параметрлерін жақсартусыз түзетуден кейін біз қалыпқа шолу жасадық.
Нәтижелер:
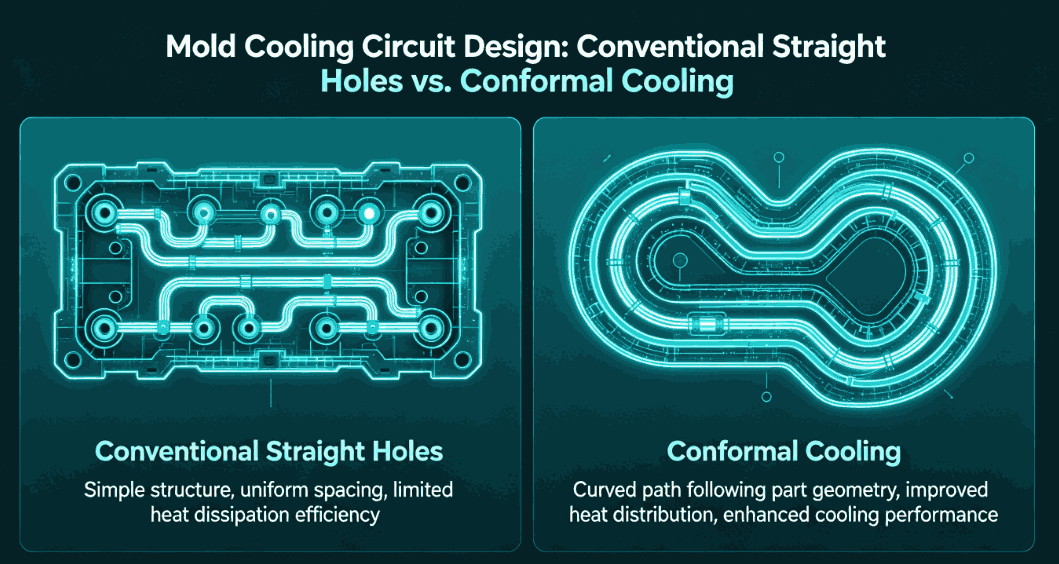
Қабылданған шаралар:
Нәтижелер:
Соғыс 80%-ға қысқарды; раковина белгілері жойылды. Өндіріс қалдықтарының деңгейі 12%-дан 2%-ға дейін төмендеді.
Инъекциялық қалыптау ақаулары мен қалып арасындағы қатынас тікелей және жиі басым болады. Процесс параметрлері кейде қалыпқа қатысты ұсақ ақауларды өтей алатынымен, негізгі шешім қалыптың жақсы дизайнында жатыр - дұрыс ысырма, теңдестірілген салқындату, барабар желдету, берік шығару және дұрыс тартылу бұрыштары.
Қалып жасаушы ретінде біздің жауапкершілігіміз машинаға сәйкес келетін қалып жеткізумен шектелмейді. Біз кешірімді, берік және нақты материал мен бөлік геометриясы үшін оңтайландырылған қалыптарды жобалауымыз керек. Инъекциялық қалыптаушылар үшін осы зеңге қатысты себептерді түсіну тиімдірек ақаулықтарды жоюға және қалып жеткізушілерімен жақсы байланыс орнатуға мүмкіндік береді.
Тұрақты ақауды кездестіргенде, құрылғының басқару элементтеріне қол тигізбес бұрын мынаны сұраңыз: Зең себеп болуы мүмкін бе?
Телефон: +86-18957424655
Ұялы: +86-18957424655
Электрондық пошта: sale@taizhoumold.com
Мекенжай:№18 Shangxian Road, Бейчэн өнеркәсіптік аймағы, Хуанян ауданы Тайчжоу қаласы, Чжэцзян провинциясы, Қытай
Copyright © 2025 Taizhou Huangyan K-Show Plastic Mold Co., Ltd. Барлық құқықтар қорғалған.